
Инспекция труб, металлопроката и стали в Китае при закупке и изготовлении с проверкой механических свойств и химсостава

Зачем нужна независимая инспекция труб и металлопроката в Китае
При закупке металлопродукции из Китая покупатель сталкивается с необходимостью подтверждения качества. Заводские сертификаты не всегда отражают реальные свойства партии, а визуальный осмотр без инструментального контроля не выявляет скрытых дефектов. Независимая инспекция, в том числе Проверка металлоизделий в Китае, позволяет проверить соответствие механических свойств и химического состава заявленным требованиям до отгрузки. Это снижает вероятность получения продукции, не пригодной для эксплуатации в проектах с высокими нагрузками.
Инспекция включает несколько этапов: проверку документации, отбор образцов, лабораторные испытания и анализ результатов. Каждый этап регламентирован стандартами, такими как ASTM, API, GB/T или EN. Выбор конкретного стандарта зависит от назначения труб или проката. Например, для нефтегазовых труб часто применяют API 5L, для конструкционных сталей — GB/T 1591, для бесшовных труб общего назначения — GB/T 8163.
Риски поставок без предварительного контроля
Отсутствие входного контроля на этапе изготовления или перед отгрузкой ведёт к нескольким типовым проблемам. Первая — несоответствие марки стали. Поставщик может указать в сертификате одну марку, а фактически отгрузить продукцию из более дешёвой стали с пониженным содержанием легирующих элементов. Вторая — скрытые дефекты: трещины, расслоения, включения, которые не видны при внешнем осмотре, но снижают прочность и ударную вязкость.
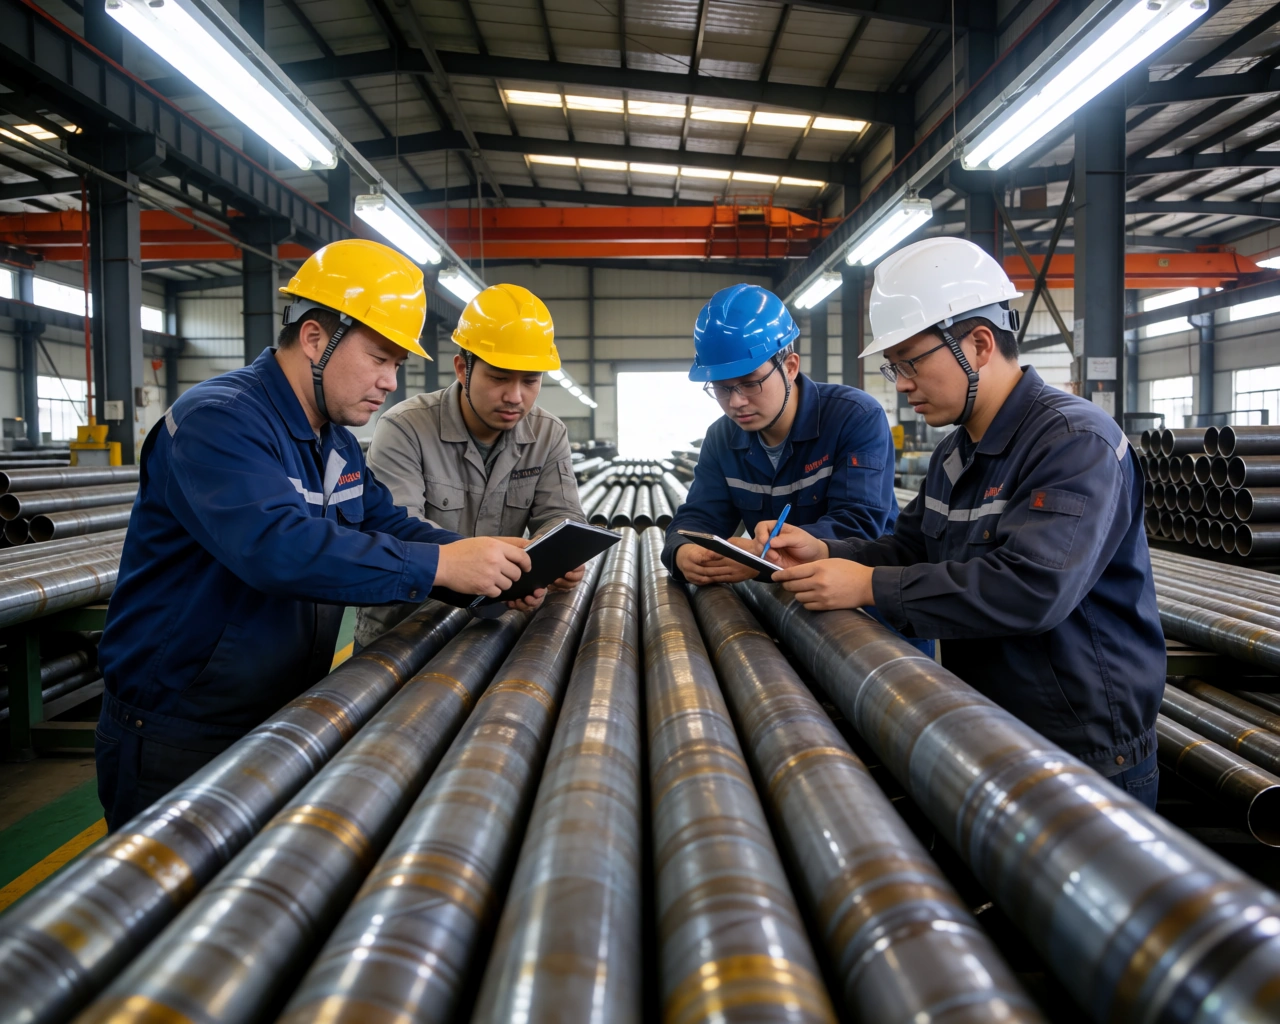
Третья проблема — нарушение геометрических размеров: отклонения по диаметру, толщине стенки, прямолинейности. Для бесшовных труб, изготавливаемых горячей прокаткой, допуски по толщине стенки составляют ±10–15% в зависимости от стандарта. Если эти допуски не соблюдены, труба может не выдержать рабочее давление или не подойти для сварки. Четвёртая — подделка сертификатов качества (MTC). Известны случаи, когда завод предоставлял протокол испытаний с подставными номерами плавки или завышенными значениями предела текучести.
Роль инспекции в подтверждении соответствия спецификации
Независимая инспекция выполняет функцию верификации. Инспектор проверяет заводской сертификат на соответствие требованиям заказа, сверяет маркировку на каждой трубе или листе, отбирает образцы для механических и химических испытаний. Результаты испытаний фиксируются в протоколе, который подписывается представителем инспекционной компании. Этот документ служит для покупателя доказательством того, что продукция соответствует спецификации до момента отгрузки.
Инспекция может проводиться на разных стадиях: после изготовления (контроль готовой продукции), во время производства (контроль процесса) или при приёмке на складе поставщика. Чаще всего применяется приёмочный контроль партии перед отгрузкой. Он позволяет выявить брак до того, как продукция пересечёт границу, и избежать затрат на возврат или переделку.
Этапы инспекции при закупке и изготовлении
Проверка документации и сертификатов завода
Первым шагом инспектор изучает пакет документов, предоставленный заводом. В него входят: сертификат качества (Mill Test Certificate, MTC), протоколы испытаний данной плавки, заводской ярлык, чертежи (если продукция изготавливается по индивидуальным размерам). MTC должен содержать номер плавки, марку стали, химический состав, механические свойства, размеры, количество и дату изготовления.
Подлинность сертификата проверяется несколькими способами. Сверяется номер плавки с фактической маркировкой на трубах. Проверяется соответствие штампа лаборатории завода. Иногда инспектор связывается с аккредитующей организацией (например, с органом по сертификации, выдавшим заводской сертификат) для подтверждения. Если в MTC указаны результаты испытаний, которые выходят за пределы типичных значений для данной марки стали, это может быть признаком подделки.
Также проверяется наличие отметок о проведении неразрушающего контроля (ультразвук, радиография), если это требуется спецификацией заказа. Для труб, работающих под давлением, обязательно наличие протокола гидроиспытаний.
Отбор образцов и маркировка для дальнейших испытаний
Отбор образцов — критический этап, от которого зависит достоверность результатов. Методика отбора регламентируется соответствующим стандартом. Например, по ASTM A370 образцы для испытаний на растяжение вырезаются из каждой сотни труб, но не менее двух образцов от партии. По GB/T 228.1 отбор проводится по схеме, согласованной с заказчиком, обычно один образец на каждые 50–100 единиц продукции.
Инспектор лично выбирает трубы или листы, наносит на них маркировку (номер образца, дату, подпись). Маркировка наносится несмываемым маркером или ударным клеймом. Важно, чтобы образец был представительным: не брать образцы из первой и последней труб партии, так как они могут иметь отклонения из-за технологических особенностей. Для листового проката образцы вырезаются поперёк направления прокатки, если иное не указано в стандарте.
После отбора образцы упаковываются и пломбируются. Инспектор составляет акт отбора, в котором фиксирует номера плавок, количество образцов, метод отбора и дату. Затем образцы передаются в аккредитованную лабораторию для испытаний.
Методы проверки механических свойств и химического состава
Проведение испытаний на растяжение и ударную вязкость
Испытание на растяжение — основной метод определения механических свойств. Образец стандартной формы (обычно круглого или прямоугольного сечения) закрепляется в разрывной машине и растягивается до разрушения. В ходе испытания регистрируются: предел текучести (ReH или Rp0,2), предел прочности (Rm), относительное удлинение после разрыва (A).
Типичные требования для труб API 5L класса прочности X65: предел текучести 450–600 МПа, предел прочности 535–760 МПа, относительное удлинение не менее 18% (для образца длиной 50 мм). Для конструкционного проката из стали S355JR по EN 10025: предел текучести не менее 355 МПа при толщине до 16 мм, предел прочности 470–630 МПа.
Испытание на ударную вязкость (ударный изгиб по Шарпи) определяет способность материала поглощать энергию при динамическом нагружении. Образец с V-образным надрезом помещается в маятниковый копёр и разрушается. Результат — работа удара (KV) в джоулях. Для труб, работающих при низких температурах, часто требуется KV ≥ 27 Дж при -20 °C или -40 °C. Для листового проката ответственного назначения нормы могут быть выше: 40–60 Дж.
Испытания на твёрдость (по Бринеллю, Роквеллу или Виккерсу) проводятся реже, в основном для проверки однородности свойств по сечению или для сварных швов. Метод Бринелля (HBW) чаще применяется для сталей: для углеродистых сталей твёрдость обычно 120–200 HBW.
Спектральный анализ и определение точного химсостава
Химический состав стали проверяется методом оптико-эмиссионной спектрометрии (OES). Образец зачищается от окалины и оксидной плёнки, затем помещается в спектрометр. Искровой разряд возбуждает атомы, и по спектральным линиям определяется содержание элементов: углерода (C), марганца (Mn), кремния (Si), фосфора (P), серы (S), а также легирующих — хрома (Cr), никеля (Ni), молибдена (Mo), ванадия (V), ниобия (Nb), титана (Ti).
Для углеродистых сталей типичные ограничения: содержание углерода 0,12–0,25%, марганца 0,50–1,50%, фосфора ≤0,035%, серы ≤0,035%. Для низколегированных сталей (например, 09Г2С по ГОСТ или Q345B по GB/T) содержание марганца может достигать 1,7%, а углерода — до 0,20%. Превышение содержания серы и фосфора снижает пластичность и ударную вязкость, особенно при низких температурах.
Спектральный анализ проводится на плоской зачищенной поверхности образца. Для труб малого диаметра иногда вырезают сектор и распрямляют его для получения плоской площадки. Результаты сравниваются с требованиями стандарта на конкретную марку стали. Если хотя бы по одному элементу есть отклонение, партия может быть забракована.
Пример: при проверке партии бесшовных труб по GB/T 8163 марки 20 (аналог A106 Gr.B) спектральный анализ показал содержание углерода 0,28% при норме 0,17–0,23%. Такое превышение снижает свариваемость и может привести к трещинам в зоне термического влияния. Партия была отбракована.
Интерпретация результатов и действия при несоответствиях
Критерии приемки по международным и китайским стандартам
Результаты испытаний сравниваются с требованиями, указанными в заказе или в соответствующем стандарте. Для трубной продукции часто применяются следующие стандарты:
| Стандарт | Область применения | Основные требования к механическим свойствам |
|---|---|---|
| API 5L | Трубы для нефте- и газопроводов | ReH, Rm, A, KV (при заказе) |
| ASTM A106 | Бесшовные трубы для высокотемпературного сервиса | Rm ≥ 415 МПа, ReH ≥ 240 МПа, A ≥ 16% |
| GB/T 9711 | Трубы для трубопроводов (аналог API 5L) | Предел текучести в зависимости от класса (L245–L555) |
| GB/T 1591 | Конструкционный прокат из низколегированной стали | ReH, Rm, A, KV при -20°C (для Q345D) |
| EN 10210 | Горячеформованные полые профили | ReH, Rm, A, KV |
Критерии приемки по геометрии: для труб диаметром 219 мм и более допуск по наружному диаметру ±1%, по толщине стенки ±12,5% (по API 5L). Для листового проката допуски по толщине зависят от класса точности (A, B, C по GB/T 709). Визуальный осмотр проводится по стандарту ISO 8501-1 или GB/T 8923, где степень коррозии и окалины оценивается по шкале A–D.
При несоответствии хотя бы одного показателя (механического, химического или геометрического) партия считается дефектной. Возможны два решения: отбраковка всей партии или проведение повторных испытаний на удвоенном количестве образцов. Если повторные испытания подтверждают несоответствие, продукция подлежит замене или возврату.
Процедура рекламации и возврата бракованной продукции
При выявлении брака покупатель направляет поставщику официальную рекламацию с копией протокола испытаний и акта отбора образцов. В рекламации указывается: номер контракта, номер партии, описание несоответствия, ссылка на пункт спецификации. Поставщик обязан в течение 10–15 рабочих дней (согласно типовым условиям контракта) рассмотреть претензию и предложить решение: замена продукции, возврат денег, скидка или переработка.
Если поставщик отказывается признавать брак, может потребоваться арбитражная экспертиза. Для этого образцы направляются в независимую лабораторию, аккредитованную третьей стороной (например, SGS, Bureau Veritas или TÜV). Результаты арбитражного анализа считаются окончательными. Стоимость арбитража обычно оплачивает проигравшая сторона.
Процедура возврата включает оформление таможенных документов, транспортные расходы и возможные штрафы за срыв сроков. Чтобы избежать этих затрат, рекомендуется проводить инспекцию до отгрузки — тогда брак остаётся на складе поставщика, и замена происходит быстрее.
Время полного цикла инспекции партии объёмом 100–200 тонн труб обычно составляет 5–7 рабочих дней: 1–2 дня на проверку документов и отбор образцов, 2–3 дня на лабораторные испытания, 1–2 дня на оформление протокола. Для крупных партий (свыше 500 тонн) срок может увеличиться до 10–12 дней.
Влияние способа изготовления на перечень испытаний: для бесшовных труб обязательны испытания на растяжение и гидроиспытания (или ультразвуковой контроль). Для сварных труб дополнительно проводится контроль сварного шва: испытания на сплющивание, изгиб, а также неразрушающий контроль (ультразвук или радиография). Для листового проката, предназначенного для дальнейшего изготовления сварных конструкций, может потребоваться испытание на стойкость к межкристаллитной коррозии (для нержавеющих сталей) или испытание на изгиб.
Для минимизации рисков покупатель может нанять независимую инспекционную компанию, которая обладает аккредитацией по ISO/IEC 17020 (инспекционные органы) или ISO/IEC 17025 (лаборатории). Такая компания не аффилирована с поставщиком и не зависит от завода. Инспектор имеет право присутствовать при отборе образцов, наблюдать за испытаниями в заводской лаборатории или направлять образцы в стороннюю лабораторию.
Отличить подлинный сертификат от поддельного можно по следующим признакам:
- номер сертификата должен соответствовать внутренней нумерации завода (её можно проверить через базу данных органа по сертификации);
- даты изготовления и испытаний должны быть логически связаны (испытания не могут быть проведены раньше даты плавки);
- подпись и печать должны быть чёткими, без размытия;
- результаты испытаний не должны быть идеально круглыми числами (например, предел прочности ровно 500,0 МПа — подозрительно, обычно значения варьируются).
Дефекты поверхности, считающиеся браком при визуальном осмотре: трещины любой длины и глубины, раковины глубиной более 1 мм, закаты, плены, расслоения, глубокие риски, превышающие половину допуска по толщине стенки. Для труб также бракуются вмятины и гофры, нарушающие прямолинейность более чем на 0,2% длины.
Нумерованный список типовых действий при обнаружении несоответствия:
- Зафиксировать несоответствие в акте инспекции с фото и замерами.
- Провести повторные испытания на удвоенном количестве образцов (если предусмотрено стандартом).
- Направить рекламацию поставщику с требованием замены или возврата.
- При отказе поставщика — назначить арбитражную экспертизу.
- Оформить возврат или утилизацию бракованной продукции.
Вторая таблица для наглядности — сравнение типичных требований к химическому составу для разных марок стали:
| Марка стали | C, % | Mn, % | Si, % | P, % ≤ | S, % ≤ |
|---|---|---|---|---|---|
| 20 (GB/T 8163) | 0,17–0,23 | 0,35–0,65 | 0,17–0,37 | 0,035 | 0,035 |
| Q345B (GB/T 1591) | ≤0,20 | 1,00–1,70 | ≤0,55 | 0,035 | 0,035 |
| API 5L X65 (PSL2) | ≤0,16 | ≤1,65 | ≤0,45 | 0,020 | 0,010 |
| S355JR (EN 10025) | ≤0,22 | ≤1,60 | ≤0,55 | 0,040 | 0,040 |
Таким образом, организация независимой инспекции на этапе закупки или изготовления металлопродукции в Китае позволяет снизить риски получения некачественных труб и проката. Проверка механических свойств и химического состава с привлечением аккредитованной лаборатории даёт объективную оценку соответствия стандартам. Своевременное выявление несоответствий и правильная процедура рекламации помогают защитить интересы покупателя без дополнительных затрат на логистику и переработку.